专注塑胶模具设计、研发、生产
为您提供一体化的优质服务
24小时咨询热线:
139-2943-2028
专注塑胶模具设计、研发、生产
为您提供一体化的优质服务
24小时咨询热线:
139-2943-2028
电 话:0769-82305116
传 真:0769-83729189
邮 箱:jinglongmold@163.com
地 址:东莞市横沥镇西城工业园一区A1栋
塑胶模具完成冷却定型之后,依靠顶出结构将制品从型腔里分离出来,顶出系统设计是否合理,直接关系到脱模是否顺畅,也是引发顶白、顶变形、粘模、拉裂等缺陷的常见原因。设计人员需要结合产品外形、壁厚以及塑胶原料的韧性,合理安排顶出点位,避免集中受力造成塑件损伤。
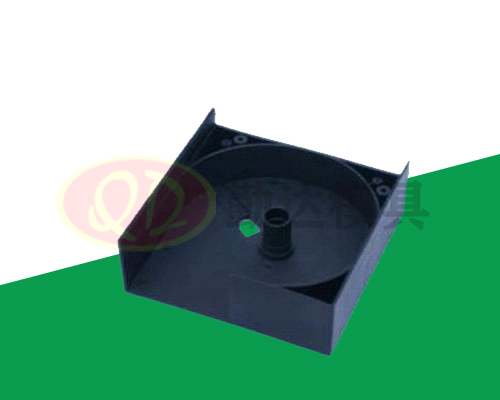
顶针、顶块、顶板、司筒都是比较常用的顶出配件,大面积平板产品适合搭配顶块分散顶出力,细小圆筒结构优先选用司筒顶出。顶出位置尽量布置在产品刚度较好的区域,避开外观面,防止留下明显顶痕。如果产品存在倒扣结构,还需要配合行位或者斜顶机构完成脱模,这类结构运动部件多,对加工装配精度要求更高。
模具试模阶段,要重点观察脱模状态。顶出速度过快、顶出行程不合适,都容易把产品顶坏;顶出不同步,会让塑件受力倾斜,出现卡模。遇到脱模困难时,不能一味加大顶出力,优先检查拔模角度是否充足、型腔表面抛光效果,必要时优化顶出点位,或是调整脱模剂使用方案。
日常生产维护中,顶出组件属于高频运动部件,磨损概率更高。导套、顶针孔容易积入胶粉杂质,造成顶针卡滞、回位不顺,需要定期清洁并加注润滑油脂。弹簧长期反复伸缩会出现疲劳失效,一旦弹力不足,顶针无法正常回位,合模时就有撞模风险,所以要按生产频次定期检查更换易损件。做好顶出系统的设计和养护,能够减少脱模故障,保障塑胶模具持续稳定生产。